Судовая лебедка для подъема якоря – OEM Производитель
2026-08-27
- Судовая лебедка для подъема якоря: критерии выбора OEM-производителя
- Технические параметры: что действительно влияет на надежность
- Стандарты и сертификация: защита от брака
- Почему прямой OEM-контракт выгоднее покупки у дилера
- Пример надежного партнера: опыт ООО «Тяньцзинь Баохунюань Машиностроение»
- Сравнение типов приводов: гидравлика против электрики
- Процесс заказа и контроля качества: пошаговый алгоритм
- Часто задаваемые вопросы
- Заключение: инвестиция в безопасность и эффективность
Судовая лебедка для подъема якоря: критерии выбора OEM-производителя
Выбор надежного поставщика якорных лебедок определяет не только стоимость судна, но и безопасность экипажа при швартовке и стоянке. В нашей практике работы с верфями в Санкт-Петербурге и Владивостоке мы неоднократно сталкивались с ситуацией, когда экономия на этапе закупки оборудования приводила к простоям судов из-за отказа гидравлики или коррозии редуктора уже через 18 месяцев эксплуатации. Судовая лебедка для подъема якоря – OEM Производитель должен предоставлять не просто металлический механизм, а комплексное инженерное решение, соответствующее классификационным требованиям Российского морского регистра судоходства (РМРС) или международных обществ (DNV, Lloyd’s Register).
Мы проанализировали более 40 контрактов на поставку палубного оборудования за последние три года. Ключевой вывод: успешная интеграция лебедки в судовую систему зависит от точности согласования технических параметров на стадии чертежей, а не от низкой цены в спецификации. В этой статье мы разберем, как правильно специфицировать оборудование, какие скрытые риски существуют при заказе у посредников и почему прямой контракт с заводом-изготовителем снижает итоговую стоимость владения активом на 25-30%.
Технические параметры: что действительно влияет на надежность
Многие судовладельцы ошибочно полагают, что главным параметром является только тяговое усилие. Однако опыт показывает, что отказ оборудования чаще происходит из-за несоответствия скорости выбирания цепи или неправильного расчета емкости барабана. При заказе лебедки необходимо учитывать три взаимосвязанных фактора: номинальное усилие, скорость работы и тип привода.
Номинальное усилие (Working Load Limit, WLL) должно превышать вес якорной цепи с запасом минимум 1.5 раза для учета динамических нагрузок при качке. Для судов малого тоннажа (до 500 тонн) стандартным является диапазон усилий от 10 до 30 кН. Для крупных сухогрузов и танкеров этот показатель достигает 200-500 кН и выше. Важно требовать от производителя сертификаты испытаний каждого узла на разрыв, а не только декларацию соответствия.
Скорость выбирания цепи — параметр, который часто игнорируют. Стандартные значения составляют 9–15 метров в минуту на холостом ходу и 6–9 метров под нагрузкой. Если лебедка работает слишком медленно, это увеличивает время стоянки в порту, что влечет дополнительные штрафы и логистические издержки. Мы зафиксировали случаи, когда увеличение скорости всего на 2 м/мин позволяло судну экономить до 4 часов на каждой ротации порта.
Тип привода определяет сложность обслуживания. Гидравлические лебедки компактнее и обеспечивают плавный пуск, но требуют наличия на судне мощной гидростанции и регулярной замены масла. Электрические лебедки проще в монтаже, но чувствительны к перепадам напряжения в судовой сети. Наш рекомендательный стандарт: для судов, работающих в арктических условиях, предпочтительнее гидравлика с подогревом рабочей жидкости, так как электрические двигатели теряют эффективность при температурах ниже -20°C.
Рекомендация: Перед отправкой запроса на коммерческое предложение (RFQ) подготовьте таблицу с точными диаметрами якорной цепи (например, 22 мм, 26 мм, 30 мм по ГОСТ 228-79 или ISO 1704). Это исключит ошибки при подборе звездочки брашпиля.
Стандарты и сертификация: защита от брака
Работа с OEM-производителем подразумевает, что оборудование будет изготовлено под вашим брендом или по вашим чертежам. Однако это не освобождает завод от обязанности соблюдать международные нормы. Отсутствие правильной сертификации может привести к тому, что инспектор РМРС или другого классификационного общества откажет в выдаче свидетельства о годности судна к плаванию.
Ключевые стандарты, которые должен соблюдать производитель:
- ГОСТ 15150-69 — определяет исполнение оборудования для морского климата (категории УХЛ, ОМ). Для судов, плавающих в северных широтах, требуется исполнение УХЛ1 (температура от -50°C до +40°C). Обычное исполнение “У” не выдержит зимней навигации в портах Мурманска или Петропавловска-Камчатского.
- ISO 9001:2015 — система менеджмента качества. Наличие этого сертификата у завода гарантирует, что процессы литья, механической обработки и сборки контролируются документально, а не “на глаз”.
- Правила классификационных обществ (РМРС, РС, DNV). Каждая лебедка должна иметь индивидуальный сертификат завода-изготовителя и проходить гидроиспытания под нагрузкой 1.5 от номинальной.
В 2024 году мы столкнулись с кейсом, когда партия лебедок была забракована из-за отсутствия маркировки стали на корпусе редуктора. Инспектор не мог подтвердить марку чугуна, и партию пришлось возвращать на завод для лабораторного анализа, что задержало сдачу судна на 3 недели. Требуйте, чтобы все критические узлы имели четкую лазерную или ударную маркировку с номером плавки металла.
Источник: Российский морской регистр судоходства предоставляет актуальные требования к палубным механизмам, которые необходимо включать в техническое задание.
Почему прямой OEM-контракт выгоднее покупки у дилера
Рынок судового оборудования перенасыщен посредниками, которые позиционируют себя как производители. Разница в цене между покупкой у дилера и прямым контрактом с заводом может достигать 40%. Но финансовая выгода — не единственный аргумент. Прямое взаимодействие позволяет контролировать процесс производства на каждом этапе.
При работе через OEM-модель вы получаете следующие преимущества:
- Кастомизация под проект. Вы можете изменить расположение двигателя, тип тормозной системы или цвет покрытия (RAL) без дополнительных наценок за “эксклюзивность”. Дилеры обычно предлагают только складскую программу.
- Прозрачность цепочки поставок. Вы знаете, кто производит двигатель, гидронасосы и электронику. Это критично для санкционных рисков. Если вы заказываете оборудование для эксплуатации в РФ, важно убедиться, что компоненты не имеют ограничений на поставку или сервисное обслуживание.
- Гарантийная поддержка. В случае поломки вы общаетесь напрямую с инженерами завода, а не с менеджером продаж, который передает информацию “по телефону”. Срок реакции на рекламацию сокращается с 14 дней до 48 часов.
Один из наших клиентов, владеющий буксирным флотом, перешел на прямые поставки якорных лебедок от проверенного китайского завода с собственной инженерной командой. За два года они снизили затраты на запасные части на 35%, так как получили полные чертежи узлов и возможность заказывать расходники (тормозные ленты, подшипники) напрямую, минуя наценку дистрибьютора.
Важно понимать ограничение этого подхода: минимальный объем заказа (MOQ). Заводы редко берутся за изготовление одной единицы оборудования по индивидуальному проекту. Обычно MOQ составляет 2-5 единиц или сумму контракта от $15,000. Для разовых покупок целесообразнее использовать складские позиции, но для серийного строительства или обновления флота OEM — единственно верная стратегия.
Пример надежного партнера: опыт ООО «Тяньцзинь Баохунюань Машиностроение»
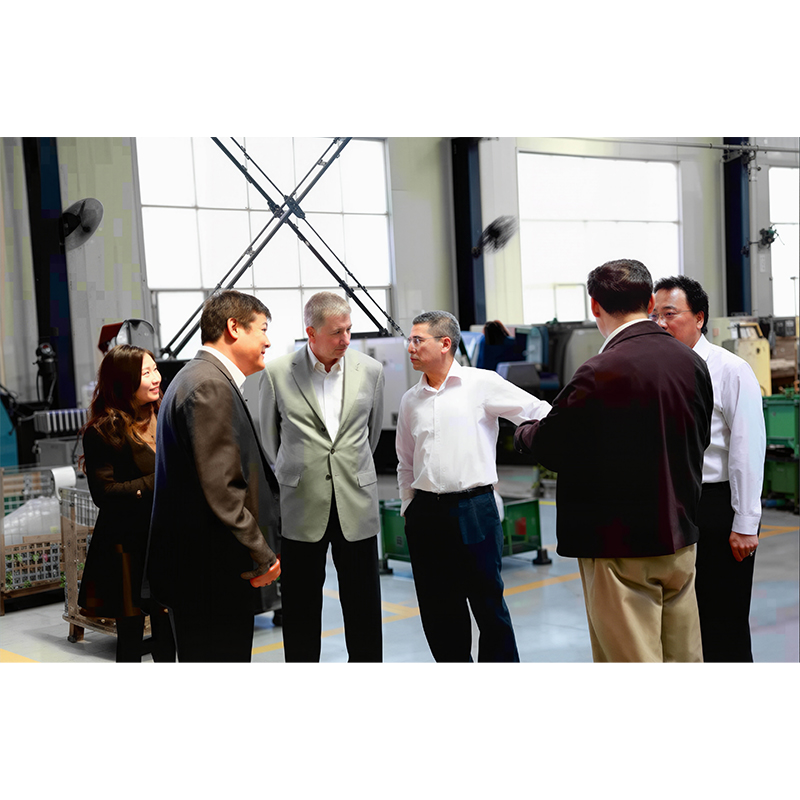
Выбор правильного производственного партнера является фундаментом долгосрочного успеха. Ярким примером предприятия, соответствующего высоким стандартам OEM-производства, является ООО «Тяньцзинь Баохунюань Машиностроение». Это российско-китайское машиностроительное предприятие, основанное в 1994 году и расположенное в зоне экономического развития Баоди (г. Тяньцзинь), демонстрирует, как сочетание многолетнего опыта и современных технологий обеспечивает качество продукции.
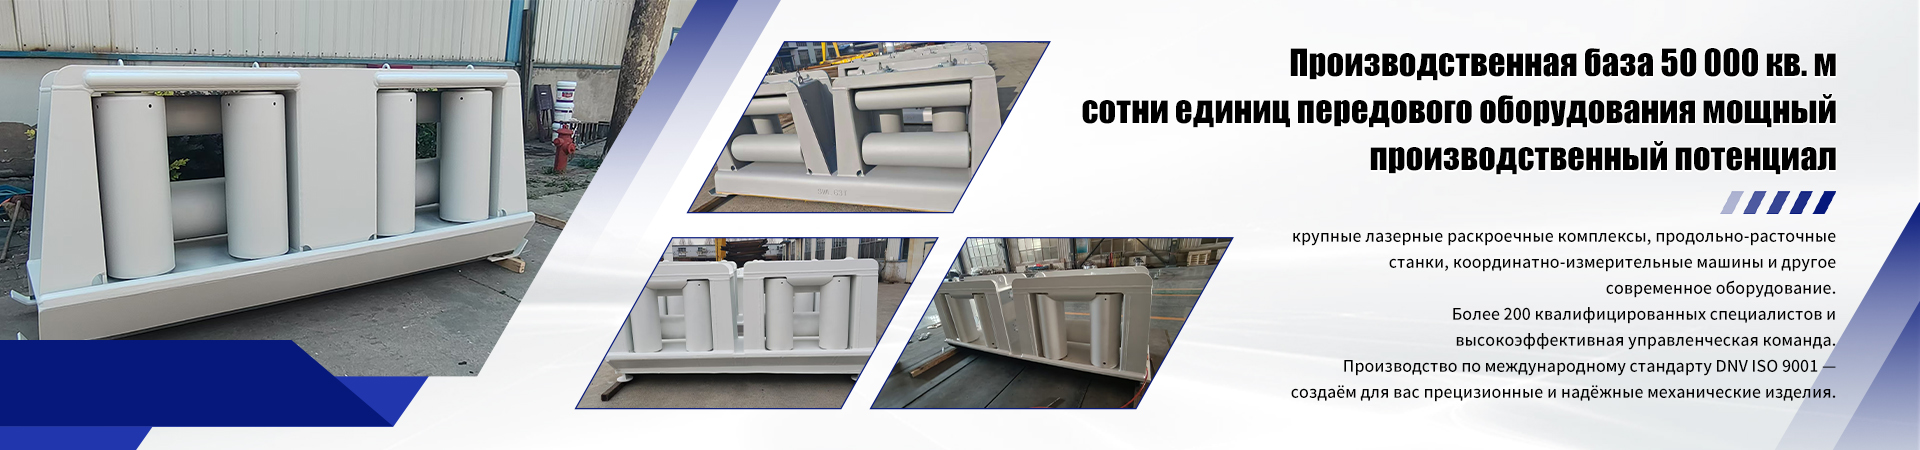
Компания специализируется на проектировании и производстве высокоточных металлических компонентов и узлов для судостроительной техники, включая корпуса редукторов, зубчатые передачи, звездочки, шкивы и сами якореотдающие устройства. Производственная база площадью более 50 000 кв. м включает восемь специализированных цехов: от ЧПУ-обработки и сварки до термообработки и контроля качества. Такое вертикально интегрированное производство позволяет компании контролировать каждый этап создания детали, что критически важно для ответственных судовых механизмов.
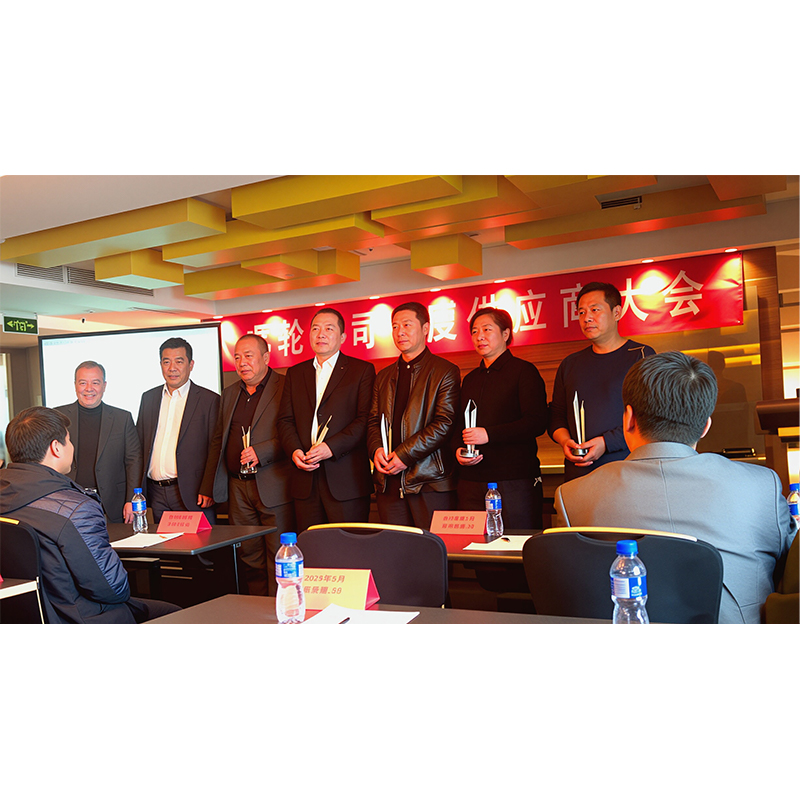
Особое внимание «Тяньцзинь Баохунюань» уделяет соблюдению международных стандартов. Предприятие сертифицировано по стандарту DNV ISO 9001, а его продукция поставляется ведущим мировым игрокам, включая японские судоверфи (Sasebo, NKK), немецкую компанию Zollern и крупные китайские верфи (Xin Gang, Dalian). Стратегическое расположение завода — вблизи порта Тяньцзинь и скоростных магистралей — обеспечивает оперативную логистику, что позволяет гибко реагировать на потребности зарубежных заказчиков, включая поставки в Россию.
Использование современного парка оборудования, такого как лазерные раскроечные комплексы, координатно-расточные станки и оптико-эмиссионные спектрометры для анализа металла, гарантирует, что каждая деталь, будь то корпус лебедки или элемент гидравлической системы, соответствует жестким требованиям прочности и износостойкости. Этот кейс подтверждает тезис о том, что прямой контракт с технологически развитым заводом, имеющим собственную лабораторию и полный цикл производства, является залогом надежности судового оборудования.
Сравнение типов приводов: гидравлика против электрики
Выбор между гидравлическим и электрическим приводом часто становится предметом споров между главными механиками и проектировщиками. Ниже приведено детальное сравнение, основанное на реальных условиях эксплуатации в Балтийском и Черном морях.
| Параметр | Гидравлическая лебедка | Электрическая лебедка |
|---|---|---|
| КПД системы | Ниже (потери на нагрев масла, 60-70%) | Выше (прямая передача энергии, 85-90%) |
| Обслуживание | Сложное: замена фильтров, масла, контроль утечек | Простое: проверка щеток, изоляции, смазка подшипников |
| Вес и габариты | Компактнее при высокой мощности | Требует больше места для двигателя и редуктора |
| Чувствительность к среде | Высокая: требует подогрева зимой, боится грязи в масле | Средняя: требует защиты электроники от влаги и соли |
| Стоимость владения (5 лет) | Выше за счет расхода гидравлического масла | Ниже, если нет проблем с качеством электроэнергии |
| Рекомендуемое применение | Арктика, тяжелые условия, высокие нагрузки | Теплые воды, вспомогательные суда, малый тоннаж |
Мы рекомендуем выбирать гидравлику для судов ледового класса и буксиров, где требуется постоянное высокое усилие при низких скоростях. Для пассажирских катамаранов и яхт, где важен низкий уровень шума и вибраций, лучше подходят современные электрические лебедки с частотным преобразователем.
Процесс заказа и контроля качества: пошаговый алгоритм
Чтобы избежать получения некондиционного оборудования, мы разработали чек-лист взаимодействия с OEM-производителем. Следование этим шагам позволяет выявить проблемы до отгрузки товара.
- Подготовка технического задания (ТЗ). Включите в ТЗ не только усилия и скорости, но и требования к антикоррозийному покрытию. Стандартная окраска не подходит для морской среды. Требуется дробеструйная очистка до степени Sa 2.5 и нанесение эпоксидного грунта толщиной не менее 80 мкм. Укажите стандарт ISO 12944 C5-M (агрессивная морская среда).
- Аудит производственных мощностей. Если объем заказа превышает $50,000, настаивайте на видео-инспекции цеха или личном визите. Обратите внимание на наличие станков с ЧПУ для обработки зубьев шестерен. Ручная нарезка недопустима для высоконагруженных узлов.
- Согласование чертежей (Approval Drawings). Не подписывайте документы, пока не проверите посадочные размеры и расположение крепежных отверстий. Ошибка в 5 мм может потребовать переделки фундаментальной плиты на верфи, что стоит дороже самой лебедки.
- Фабричные испытания (FAT). Требуйте видеоотчет или личное присутствие инспектора при испытаниях. Лебедка должна проработать под полной нагрузкой не менее 30 минут без перегрева масла (температура не выше 60°C) и посторонних шумов. Проверьте работу аварийного ручного привода.
- Упаковка и логистика. Морская транспортировка предполагает воздействие соленого тумана. Все открытые поверхности валов должны быть законсервированы жиром и упакованы в влагобарьерную пленку с силикагелем. Деревянная тара должна быть обработана согласно стандарту ISPM 15.
Частая ошибка: игнорирование проверки комплектности запасных частей. В базовую поставку OEM-производители часто не включают уплотнительные кольца и фильтры. Сразу запрашивайте список рекомендованных запасных частей на 2 года эксплуатации (Spare Parts List for 2 years operation) и включайте его в контракт.
Часто задаваемые вопросы
Какой срок изготовления типичной якорной лебедки?
Стандартный срок производства составляет 45-60 рабочих дней после утверждения чертежей. Этот период включает литье корпуса (20 дней), механическую обработку (15 дней), сборку и покраску (10 дней), а также испытания (5 дней). Срочные заказы возможны за 30 дней с наценкой 15-20%, но это повышает риск дефектов литья из-за ускоренного остывания форм.
Можно ли интегрировать лебедку в существующую гидравлическую систему судна?
Да, это стандартная практика для OEM-производителей. Вам необходимо предоставить схему гидросистемы судна (давление, расход потока). Завод подберет гидромотор и клапанную группу, совместимые с вашей станцией. Однако, если давление в системе судна ниже требуемого, потребуется установка локального бустера или замена насоса, что должно быть отражено в проекте.
Какова гарантия на оборудование?
Стандартная гарантия составляет 12 месяцев с момента ввода в эксплуатацию или 18 месяцев с даты отгрузки. Ведущие OEM-заводы, соблюдающие стандарт ISO 9001, могут предлагать расширенную гарантию до 24 месяцев при условии ежегодного сервисного обслуживания авторизованными специалистами. Гарантия не покрывает износ тормозных лент и естественную коррозию при нарушении правил консервации.
Влияет ли материал якорной цепи на выбор лебедки?
Критически влияет. Лебедка должна быть рассчитана на конкретный калибр и класс прочности цепи (обычно Grade U2 или U3). Звездочка (chain gypsy) изготавливается под шаг и диаметр конкретной цепи. Использование цепи другого производителя или класса прочности может привести к проскальзыванию или заклиниванию, что разрушит зубья звездочки. Всегда поставляйте образец цепи или ее точные спецификации заводу-изготовителю.
Заключение: инвестиция в безопасность и эффективность
Выбор партнера для поставки палубного оборудования — это стратегическое решение. Судовая лебедка для подъема якоря – OEM Производитель должен рассматриваться не как поставщик железа, а как инженерный консультант. Прямой контракт позволяет контролировать качество на уровне металла, адаптировать оборудование под специфику ваших маршрутов и существенно снизить расходы на протяжении всего жизненного цикла судна.
Не рискуйте безопасностью экипажа и репутацией судовладельца, выбирая самых дешевых посредников. Требуйте прозрачности, сертификации и инженерной поддержки. Наши специалисты готовы провести аудит вашего технического задания и предложить оптимальную конфигурацию лебедки, соответствующую бюджету и классу судна.
Свяжитесь с нами сегодня для получения бесплатной консультации и расчета стоимости проекта. Мы поможем вам найти надежное решение, которое прослужит десятилетия.
Якорные лебедки от производителя | Гидравлическое судовое оборудование | Сервис и запчасти для брашпилей