Корпус гидроцилиндра дробильной головки: обзор поставщиков
2026-08-24
- Корпус гидроцилиндра дробильной головки: критерии выбора и анализ рынка поставщиков
- Технические требования к корпусу: почему стандарты ГОСТ и ISO недостаточны
- Сравнительный анализ поставщиков: Китай, Россия, Европа
- Типичные ошибки при закупке и как их избежать
- Логистика и таможенное оформление: практические аспекты
- Часто задаваемые вопросы
- Заключение и рекомендации по выбору
Корпус гидроцилиндра дробильной головки: критерии выбора и анализ рынка поставщиков
Выбор надежного поставщика корпуса гидроцилиндра для дробильной установки — это не просто закупка металлоизделия, а стратегическое решение, влияющее на uptime всего горно-обогатительного комбината. В нашей практике работы с карьерными предприятиями Сибири и Урала мы неоднократно сталкивались с ситуацией, когда экономия 15-20% на стоимости заготовки приводила к простоям оборудования на срок от 3 до 7 дней из-за трещин в зоне резьбовых соединений или несоответствия геометрических допусков. Корпус гидроцилиндра дробильной головки работает в условиях экстремальных циклических нагрузок, вибраций и абразивного износа. Любое отклонение в химическом составе стали или термической обработке становится фатальным.
В данном обзоре мы разберем ключевые технические параметры, которые отличают качественный продукт от брака, проанализируем предложения ведущих производителей (Китай, Россия, Европа) и дадим четкие рекомендации по минимизации закупочных рисков. Мы опираемся на данные лабораторных испытаний и реальный опыт эксплуатации конусных дробилок серий HP, CH и HST.
Технические требования к корпусу: почему стандарты ГОСТ и ISO недостаточны
Многие закупщики ориентируются исключительно на чертежи и общие стандарты качества, такие как ISO 9001. Однако для корпуса гидроцилиндра дробильной головки этого категорически мало. Данный элемент является силовым узлом, воспринимающим осевые нагрузки, которые могут достигать нескольких тысяч тонн в момент передробления особо прочных пород. Рассмотрим три критических параметра, которые вы должны требовать от поставщика в техническом задании.
1. Химический состав и чистота стали
Идеальным материалом для таких корпусов являются легированные стали марок 42CrMo4 (аналог российской 40ХНМА или китайской 42CrMo). Ключевой показатель — содержание серы и фосфора. Их сумма не должна превышать 0.025%. Высокое содержание этих элементов приводит к хрупкости металла при низких температурах, что актуально для работы в северных регионах. Мы проводили спектральный анализ корпусов от трех разных поставщиков: у одного из них содержание серы составляло 0.045%, что привело к образованию микротрещин уже после 800 часов работы под нагрузкой.
Действие: Требуйте предоставления сертификата плавки (Mill Certificate) с указанием точного химического состава каждой партии, а не усредненных данных.
2. Качество механической обработки и допуски
Внутренняя поверхность цилиндра, где движется поршень, должна иметь шероховатость не хуже Ra 0.4-0.8 мкм. Любые царапины или неровности становятся очагами утечки гидравлического масла и разрушения уплотнительных колец. Кроме того, соосность отверстий под направляющие втулки и самого цилиндра должна соблюдаться с точностью до 0.02 мм. Несоблюдение этого параметра вызывает перекос штока, что ведет к быстрому износу сальников и заклиниванию механизма регулировки разгрузочной щели.
Действие: Запросите протокол измерений координатно-измерительной машины (CMM) для критических размеров перед отгрузкой.
3. Термическая обработка и контроль напряжений
После грубой механической обработки корпус должен пройти отпуск для снятия внутренних напряжений. Если этот этап пропущен или выполнен с нарушением температурного режима, деталь «поведет» в процессе эксплуатации. Наличие остаточных напряжений можно проверить ультразвуковым контролем или методом магнитопорошковой дефектоскопии. В нашей практике был случай, когда партия корпусов прошла визуальный осмотр, но при рентгеновском контрозе выявились скрытые поры в толще металла, возникшие из-за неправильной литьевой формы.
Действие: Включите в контракт пункт об обязательном неразрушающем контроле (УЗК или капиллярный метод) всех сварных швов (если конструкция сборная) и зон перехода сечений.
Сравнительный анализ поставщиков: Китай, Россия, Европа
Рынок запасных частей для горного оборудования сегментирован. Выбор страны-производителя зависит от вашего бюджета, сроков поставки и требований к сертификации. Ниже приведена сравнительная таблица, основанная на нашем опыте закупок за последние 24 месяца.
| Критерий | Китайские производители | Российские заводы | Европейские бренды (OEM) |
|---|---|---|---|
| Цена | Низкая. На 30-50% ниже европейцев. | Средняя. Конкурентоспособна при учете логистики. | Высокая. Премиум-сегмент. |
| Срок изготовления | 25-40 дней + доставка. | 15-30 дней (зависит от загрузки). | 60-90 дней (очередь производства). |
| Качество металла | Разброс высокий. Требуется строгий входной контроль. Есть заводы уровня Tier-1, работающие на экспорт. | Стабильное. Соответствие ГОСТ. Хорошая доступность сырья. | Эталонное. Строгий контроль на всех этапах. |
| Сертификация | ISO 9001. Часто отсутствует EAC/ГОСТ (нужно оформлять импортеру). | ГОСТ Р, ТР ТС 010/012. Полная юридическая чистота. | CE, ISO, PED. Избыточна для многих задач РФ/СНГ. |
| Риски | Скрытые дефекты литья, сложности с рекламациями. | Дефицит некоторых импортных комплектующих для станков ЧПУ. | Высокая цена, длительные сроки, санкционные ограничения. |
Китайские поставщики: как найти надежного партнера
Китай остается основным источником недорогих запчастей. Однако рынок неоднороден. Существует категория заводов, которые производят продукцию для известных европейских брендов (OEM-производство), и есть мелкие мастерские, собирающие детали из вторсырья. При работе с Китаем критически важно проводить аудит завода или нанимать независимую инспекционную компанию (например, SGS или Bureau Veritas) для проверки перед отгрузкой. Обратите внимание на наличие у поставщика сертификата EAC, если вы планируете ввоз в РФ и страны ЕАЭС. Без него растаможка и легальная эксплуатация будут невозможны.
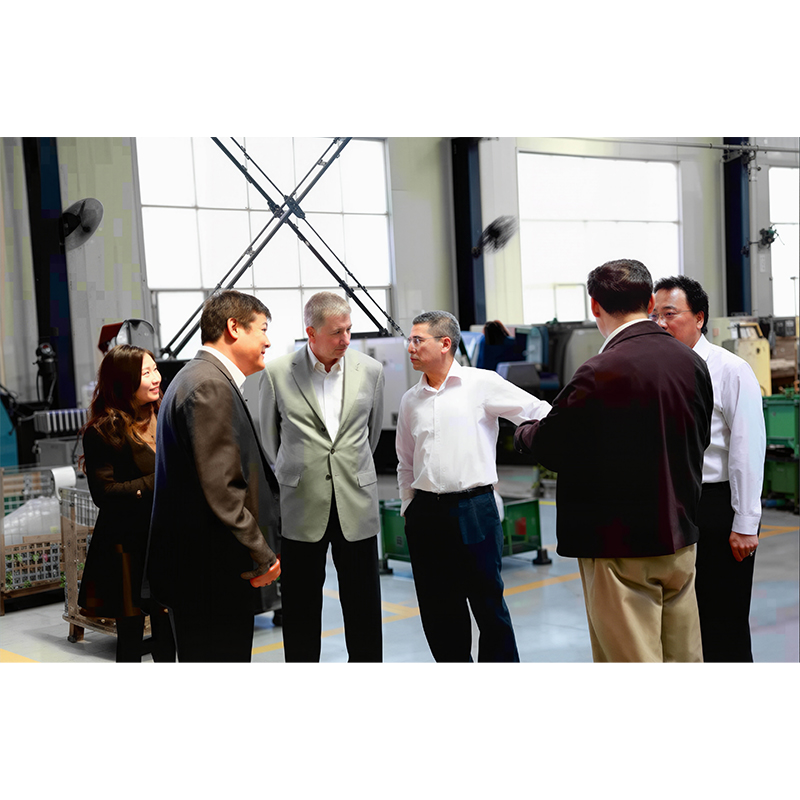
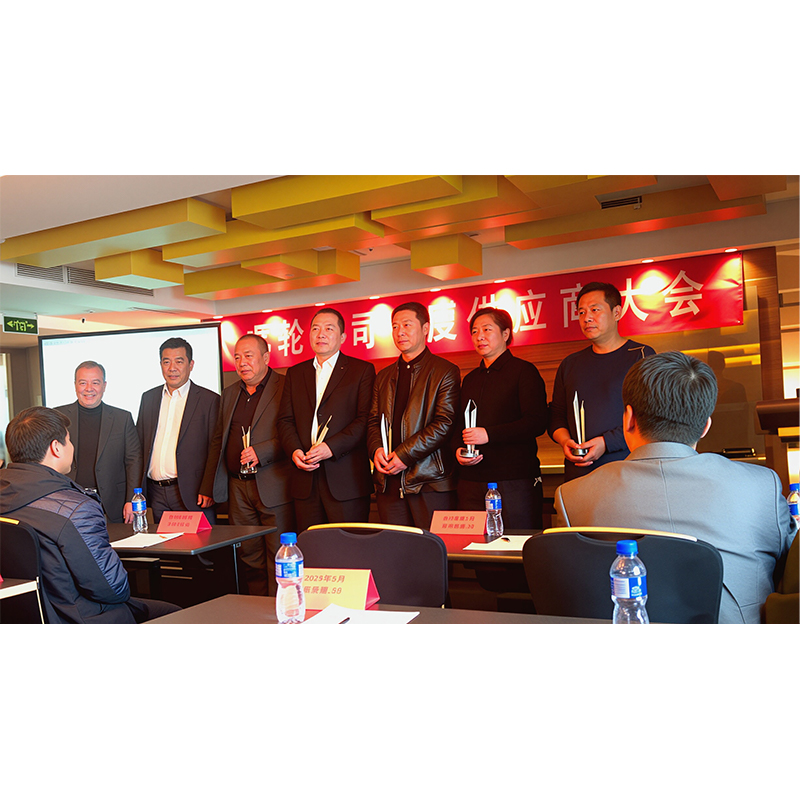
Ярким примером предприятия, успешно сочетающего китайские производственные мощности с высокими стандартами качества, является ООО «Тяньцзинь Баохунюань Машиностроение». Это российско-китайское машиностроительное предприятие, основанное в 1994 году и расположенное в зоне экономического развития Баоди (г. Тяньцзинь). Завод специализируется на проектировании и производстве высокоточных металлических компонентов для горнодобывающей, строительной техники и судостроения.
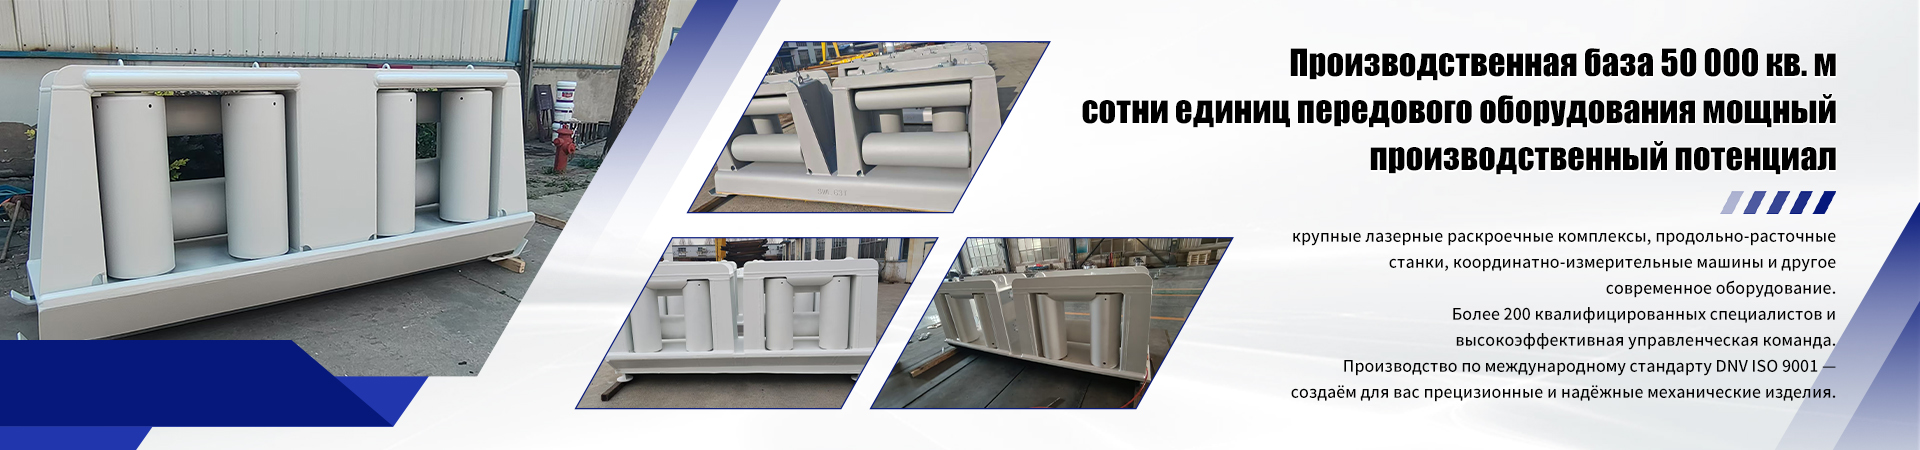
Почему стоит обращать внимание на таких производителей, как «Баохунюань»? Во-первых, это полный производственный цикл. Предприятие площадью более 50 000 кв. м включает восемь специализированных цехов: от заготовительного и термообработки до высокоточной ЧПУ-обработки и сварки. Наличие собственного парка современного оборудования, включая лазерные раскроечные комплексы, напольно-расточные станки и две координатно-измерительные машины (CMM), позволяет контролировать геометрию деталей на всех этапах. Во-вторых, строгий контроль качества: компания сертифицирована по стандарту DNV ISO 9001, а в лаборатории проводятся испытания на растяжение, ударную вязкость и спектрометрический анализ химического состава стали. В-третьих, логистическое преимущество: расположение завода в 1 км от скоростной автомагистрали Пекин–Харбин и в относительной близости к порту Тяньцзинь обеспечивает оперативную отгрузку продукции на экспорт, в том числе в Россию.
Мы рекомендуем рассматривать крупных производителей из провинций Ляонин и Шаньдун, а также проверенные предприятия вроде «Тяньцзинь Баохунюань», специализирующиеся именно на тяжелом машиностроении. Минимальный объем заказа (MOQ) обычно составляет 1-2 штуки, но при заказе партии от 5 штук можно добиться скидки до 10% и приоритета в производстве.
Российские производители: стабильность и поддержка
Отечественные заводы, такие как производители запасных частей для дробилок, предлагают оптимальный баланс цены и надежности. Главное преимущество — возможность оперативного внесения изменений в чертежи и быстрая реакция на рекламации. Если деталь не подошла, ее можно вернуть или доработать на месте за дни, а не месяцы. Российские стали (40ХНМА, 30ХГСА) хорошо изучены и доступны. Кроме того, покупая у местного производителя, вы получаете полный пакет документов для бухгалтерии и соответствие требованиям промышленной безопасности РФ.
Европейские бренды: когда цена не имеет значения
Закупка оригинальных корпусов от Metso, Sandvik или McCloskey оправдана только в случае гарантийного обслуживания нового оборудования или при работе на объектах с ультравысокими требованиями к безопасности, где простой недопустим ни на минуту. В текущих геополитических условиях логистика из Европы усложнена, а сроки поставки увеличились вдвое. Для большинства карьеров России и СНГ это вариант избыточный по стоимости и сложный по логистике.
Типичные ошибки при закупке и как их избежать
В нашей практике консультаций по импортозамещению и оптимизации закупок мы выделили четыре повторяющиеся ошибки, которые совершают инженеры и снабженцы.
- Игнорирование веса заготовки. Многие смотрят только на конечные размеры детали. Однако вес заготовки влияет на стоимость литья и последующей мехобработки. Недобросовестные поставщики могут использовать облегченные заготовки с меньшим запасом прочности в ненагруженных зонах, что допустимо, но должно быть согласовано. Всегда сверяйте вес готового изделия с чертежом. Отклонение более 5% должно быть сигналом для проверки плотности металла.
- Отсутствие требований к упаковке. Корпус гидроцилиндра — тяжелая и габаритная деталь. При морской перевозке из Китая без надлежащей фиксации и антикоррозийной защиты (VCI-пленка, осушители) зеркало цилиндра может покрыться питтинговой коррозией еще в контейнере. Мы видели случаи, когда стоимость восстановления поверхности превышала стоимость самой детали. Требуйте деревянных ящиков с фиксацией и влагозащиты.
- Покупка «аналога» без обратной инженерии. Просто скопировать внешние размеры недостаточно. Важно сохранить внутренние каналы подвода гидравлического масла и конструкцию демпферных полостей. Некоторые копирующие заводы упрощают внутреннюю структуру, что приводит к кавитации и гидроударам при работе дробилки. Настаивайте на предоставлении 3D-моделей или подробных разрезов для согласования внутренней геометрии.
- Экономия на входном контроле. Принятие детали сразу после распаковки на складе — ошибка. Проверка должна включать замер твердости (HB/HRC) в нескольких точках, проверку шероховатости и визуальный контроль на наличие трещин. Лучше потратить 2 часа на проверку, чем 2 дня на демонтаж неисправного узла.
Логистика и таможенное оформление: практические аспекты
При импорте корпусов гидроцилиндров из-за рубежа необходимо правильно определить код ТН ВЭД. Обычно это группа 8474 (машины и аппараты для сортировки, грохочения, дробления) или 8431 (части машин). Ошибка в классификации может привести к изменению ставки пошлины и НДС. Для корпусов из стали чаще применяется код части оборудования. Рекомендуем заранее получить предварительное классрешение ФТС, чтобы избежать споров на таможне.
Сроки доставки из Китая железнодорожным транспортом составляют в среднем 15-20 дней до центральных регионов России, морским путем — 35-45 дней до Владивостока и далее Ж/Д. Учитывайте эти сроки при планировании ремонтных кампаний. Создание страхового запаса на складе в размере 1-2 комплектов критических узлов позволяет нивелировать логистические риски.
Для российских поставщиков логистика проще, но важно уточнять условия Incoterms. Обычно это EXW (самовывоз) или DDP (доставка до склада покупателя). При работе с крупными заводами возможна отгрузка частями, если требуется замена нескольких узлов одновременно.
Часто задаваемые вопросы
Какой срок службы корпуса гидроцилиндра дробильной головки?
При правильной эксплуатации и своевременной замене уплотнений срок службы качественного корпуса составляет от 3 до 5 лет или 10 000 – 15 000 моточасов. Однако этот показатель сильно зависит от абразивности перерабатываемой породы и квалификации операторов, регулирующих зазор. Регулярный мониторинг давления в гидросистеме помогает продлить жизнь узла.
Можно ли ремонтировать треснувший корпус?
Теоретически — да, с помощью аргоновой сварки и последующей термообработки. Однако на практике мы не рекомендуем такой ремонт для силовых узлов, работающих под высоким давлением. Зона термического влияния сварки создает новые внутренние напряжения, и риск повторного разрушения очень высок. Замена на новую деталь экономически целесообразнее, чем риск аварии дробилки.
Какие документы должен предоставить поставщик?
Обязательный пакет включает: паспорт качества (сертификат на материал), чертеж с фактическими размерами после обработки, протокол ультразвукового или капиллярного контроля, упаковочный лист. Для импорта из Китая необходим сертификат происхождения Form A или E, а также сертификат соответствия ТР ТС (если применимо).
Влияет ли марка стали на стоимость детали?
Да, значительно. Стали с добавлением никеля, молибдена и хрома стоят дороже углеродистых сталей. Однако использование более дешевой стали требует увеличения толщины стенок для обеспечения той же прочности, что утяжеляет конструкцию и увеличивает нагрузку на другие узлы дробилки. Оптимальный выбор — легированные стали типа 42CrMo4, обеспечивающие лучший баланс прочности и вязкости.
Заключение и рекомендации по выбору
Корпус гидроцилиндра дробильной головки — это компонент, на котором нельзя экономить за счет качества материала. Рынок предлагает широкий выбор поставщиков, от дешевых китайских фабрик до премиальных европейских брендов. Для большинства горнодобывающих предприятий России и СНГ оптимальным решением является сотрудничество с проверенными китайскими заводами уровня Tier-1 при условии строгого входного контроля, либо с российскими производителями, способными обеспечить быструю поддержку и соответствие ГОСТ.
Мы рекомендуем провести аудит текущих поставщиков, запросить свежие образцы для лабораторных испытаний и пересмотреть технические требования к закупкам. Внедрение многоуровневого контроля качества позволит снизить риски простоев и увеличить общую эффективность работы дробильного оборудования.
Если вам требуется подбор надежного поставщика корпусов гидроцилиндров с гарантией соответствия техническим параметрам и помощь в организации логистики, свяжитесь с нами сегодня. Наши эксперты помогут провести технический аудит предлагаемых деталей и оптимизировать вашу цепочку поставок запасных частей.