Судовой клюз и стопор якорной цепи: сравнение материалов
2026-08-26
- Судовой клюз и стопор якорной цепи: критический анализ материалов для морских судов
- Ключевые факторы деградации: почему материал имеет решающее значение
- Сравнительный анализ основных материалов: сталь, чугун и сплавы цветных металлов
- Технические характеристики и выбор материала: таблица сравнения
- Влияние стандартов качества и сертификации на долговечность
- Производственные возможности и контроль качества: взгляд изнутри отрасли
- Практические рекомендации по обслуживанию и продлению срока службы
- Часто задаваемые вопросы
- Заключение: стратегический подход к закупкам
Судовой клюз и стопор якорной цепи: критический анализ материалов для морских судов
Выбор правильного материала для судового клюза и стопора якорной цепи — это не просто вопрос соответствия спецификациям классификационного общества. Это прямая инвестиция в безопасность экипажа, целостность корпуса судна и снижение эксплуатационных расходов на протяжении всего жизненного цикла судов. В нашей практике инженеров-конструкторов мы неоднократно сталкивались с ситуациями, когда экономия 15–20% на стоимости литья приводила к преждевременному износу деталей уже через 18–24 месяца активной эксплуатации в условиях агрессивной морской среды. Коррозия, абразивный износ от трения звеньев цепи и усталостные трещины — вот три главных врага, которые должен учитывать закупщик или главный механик при утверждении технических требований.
Рынок предлагает широкий спектр сплавов: от стандартных углеродистых сталей до высоколегированных нержавеющих марок и современных композитных покрытий. Однако слепое следование трендам или выбор самого дешевого варианта часто оборачивается дорогостоящим ремонтом в доке. В этом материале мы проведем глубокое сравнение материалов, используемых для производства клюзов (hawse pipes) и стопоров цепей (chain stoppers), опираясь на реальные данные испытаний, требования стандартов ГОСТ и ISO, а также опыт эксплуатации на судах ледового и тропического классов. Мы разберем, почему литая сталь марки Grade 3 иногда проигрывает закаленной стали Grade 4, и в каких случаях применение нержавеющей стали становится экономически неоправданным риском.
Ключевые факторы деградации: почему материал имеет решающее значение
Прежде чем переходить к сравнению конкретных сплавов, необходимо четко понимать физические и химические процессы, разрушающие судовой клюз и стопор якорной цепи. Эти элементы подвергаются уникальному сочетанию нагрузок, которое редко встречается в других отраслях машиностроения. Во-первых, это ударная нагрузка. При отдаче якоря цепь с огромной скоростью проскальзывает через клюз, создавая динамические удары, способные вызвать микротрещины в хрупких материалах. Во-вторых, это абразивный износ. Звенья якорной цепи, часто покрытые песком, илом или коралловой крошкой, работают как наждачная бумага, стирая защитные покрытия и основной металл.
Третий фактор — гальваническая и химическая коррозия. Морская вода является сильным электролитом. Если материал клюза и материал цепи имеют разные электрохимические потенциалы, возникает гальваническая пара, ускоряющая коррозию менее благородного металла. Мы наблюдали случаи, когда использование алюминиевых бронзовых втулок в сочетании со стальными цепями без изолирующих прокладок приводило к быстрому разрушению втулок за один навигационный сезон. Четвертый фактор — низкие температуры. Для судов ледового плавания материал должен сохранять ударную вязкость при температурах до -40°C и ниже. Обычная углеродистая сталь при таких температурах переходит в хрупкое состояние и может расколоться при ударе якоря.
Понимание этих механизмов позволяет нам осознанно подходить к выбору. Не существует “идеального” материала для всех условий. Существует материал, оптимально подходящий для конкретного сценария эксплуатации. Например, для буксира, работающего в порту, приоритетом будет стойкость к частым циклам нагрузки, а для океанского танкера — сопротивление общей коррозии и усталости металла. Игнорирование хотя бы одного из этих факторов при заказе комплектующих у поставщика неизбежно ведет к сокращению срока службы оборудования.
Сравнительный анализ основных материалов: сталь, чугун и сплавы цветных металлов
На современном рынке морского оборудования доминируют три основные группы материалов: литая углеродистая и легированная сталь, ковкий чугун и цветные сплавы (бронза, латунь). Каждый из них имеет свои строгие ниши применения, продиктованные физико-механическими свойствами.
Литая сталь (Cast Steel): стандарт индустрии
Сталь остается наиболее распространенным материалом для изготовления крупных клюзов и стопоров. Чаще всего используются марки, соответствующие стандартам ASTM A27/A27M или российским аналогам по ГОСТ 977. Преимущества стали очевидны: высокая прочность на разрыв, хорошая свариваемость (что важно для монтажа) и предсказуемое поведение при ударных нагрузках. Для усиления поверхности часто применяют термическую обработку — закалку и отпуск, что повышает твердость рабочих поверхностей до 200–250 HB.
Однако у стали есть существенный недостаток — подверженность коррозии. Без качественного антикоррозионного покрытия (цинкование, эпоксидные краски) стальной клюз начнет ржаветь уже через несколько месяцев. Кроме того, вес стальных конструкций значительно выше, чем у альтернатив, что влияет на общую массу носовой части судна. В нашей практике мы рекомендуем использовать сталь марок Grade 2 или Grade 3 для большинства торговых судов, но обязательно требовать сертификаты на ударную вязкость при рабочих температурах.
Ковкий чугун (Ductile Iron): баланс цены и прочности
Ковкий чугун (например, марки ВЧ 40-15 или аналог EN-GJS-400-15) часто выбирают для клюзов среднего размера. Его главное преимущество перед серым чугуном — наличие шаровидного графита, который придает материалу пластичность и способность поглощать вибрации. Чугунные клюзы дешевле в производстве благодаря лучшей литейной текучести, что позволяет создавать сложные геометрические формы с минимальной последующей механической обработкой.
Чугун обладает лучшей коррозионной стойкостью, чем обычная сталь, благодаря образованию плотной оксидной пленки. Тем не менее, он хрупчее стали при экстремально низких температурах и имеет более низкий предел текучести. Использование ковкого чугуна для стопоров якорной цепи на крупных океанских судах не рекомендуется из-за риска разрушения при пиковых нагрузках шторма. Этот материал идеален для вспомогательных судов, барж и речного флота, где нагрузки умеренны, а бюджет ограничен.
Цветные сплавы (Бронза и Латунь): защита от коррозии и искр
Алюминиевые бронзы (например, CuAl10Ni5Fe4) и марганцевые бронзы применяются преимущественно для втулок клюзов или небольших стопоров на специализированных судах. Их ключевое преимущество — исключительная стойкость к морской коррозии и кавитации. Бронза не ржавеет в традиционном понимании, а патина, образующаяся на поверхности, служит дополнительной защитой. Еще один важный аспект — бронза не дает искр при ударе, что критично для судов, перевозящих взрывоопасные грузы (нефтетанкеры, газовозы).
Главный минус — цена. Стоимость бронзового литья в 3–5 раз выше стального. Кроме того, бронза мягче стали, поэтому она быстро изнашивается при контакте со стальной якорной цепью. Поэтому бронзовые элементы почти всегда используются как съемные вставки (лайнеры), которые можно заменить без демонтажа всего клюза. Полностью бронзовый стопор цепи — это редкость, оправданная только специальными требованиями безопасности.
Технические характеристики и выбор материала: таблица сравнения
Для наглядности мы свели основные параметры материалов в сравнительную таблицу. Обратите внимание, что показатели приведены для типичных марок, используемых в судостроении. Конкретные значения могут варьироваться в зависимости от технологии литья и постобработки.
| Параметр | Литая сталь (Grade 3) | Ковкий чугун (EN-GJS-400) | Алюминиевая бронза | Нержавеющая сталь (316L) |
|---|---|---|---|---|
| Предел прочности (МПа) | 480–550 | 400–450 | 550–650 | 480–580 |
| Твердость (HB) | 140–180 (до 250 после закалки) | 130–160 | 150–170 | 150–190 |
| Ударная вязкость (Дж/см²) | Высокая (>27 при -20°C) | Средняя (>12 при -20°C) | Средняя | Высокая |
| Коррозионная стойкость | Низкая (требует покрытия) | Средняя | Очень высокая | Очень высокая |
| Износостойкость (абразия) | Высокая | Средняя | Низкая (мягкий материал) | Средняя |
| Стоимость материала | Низкая | Средняя | Очень высокая | Высокая |
| Применимость для ледового класса | Да (при спец. обработке) | Нет (риск хрупкости) | Ограниченно | Да |
Анализируя данные таблицы, становится ясно: если ваш приоритет — максимальная долговечность в условиях абразивного износа (песчаное дно), литая сталь с поверхностной закалкой выигрывает у всех остальных. Если же судно стоит на якоре месяцами в тропиках, и коррозия является главной угрозой, то использование нержавеющей стали или бронзовых вставок становится экономически обоснованным, несмотря на высокую начальную цену. Выбор материала напрямую диктуется режимом эксплуатации, а не только бюджетом проекта.
Влияние стандартов качества и сертификации на долговечность
При закупке судового клюза и стопора якорной цепи недостаточно просто указать марку стали. Критически важно требовать соблюдения международных и национальных стандартов, которые регламентируют не только химический состав, но и технологию производства. Отсутствие сертификата от признанного классификационного общества (Российский Морской Регистр Судоходства, DNV, Lloyd’s Register, Bureau Veritas) должно быть для вас красным флагом.
Наиболее важные стандарты, на которые следует опираться:
- ГОСТ 15150 и серия стандартов ГОСТ Р МКС для климатического исполнения. Для арктических судов требуется исполнение УХЛ (умеренный и холодный климат) с температурой эксплуатации до -60°C. Материал должен пройти испытания на ударный изгиб при этих температурах.
- ISO 1704 (Якорные цепи и детали) и ISO 4568 (Клюзы якорные). Эти стандарты определяют допуски на геометрические размеры и качество поверхности. Неровная внутренняя поверхность клюза, полученная из-за нарушения технологии литья, будет работать как абразив, быстро перетирая цепь.
- ASTM A703/A703M — стандарт для стальных литых деталей общего назначения. Он устанавливает требования к неразрушающему контролю (УЗК, рентген), который выявляет внутренние раковины и трещины, невидимые глазу.
Мы настоятельно рекомендуем включать в контракт условие о проведении независимой инспекции третьей стороной (например, SGS или BV) на этапе литья и механической обработки. Наш опыт показывает, что около 5–7% партий дешевых комплектующих имеют скрытые дефекты литья, которые проявляются только под нагрузкой. Проверка ультразвуковым контролем (UT) критических зон стопора цепи позволяет отсеять бракованные изделия до их установки на судно, сэкономив десятки тысяч долларов на потенциальном ремонте в море.
Производственные возможности и контроль качества: взгляд изнутри отрасли
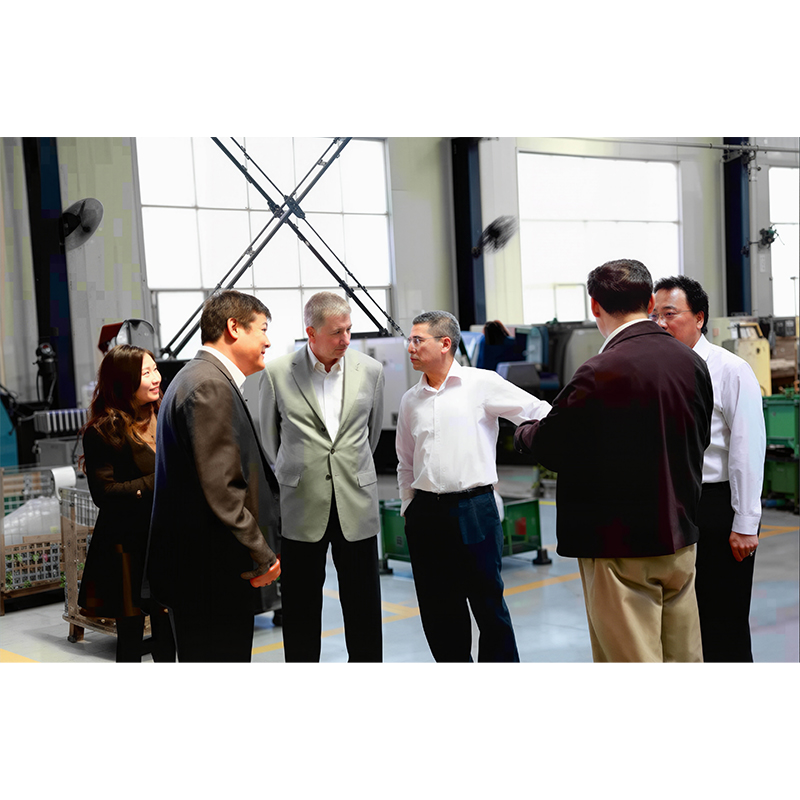
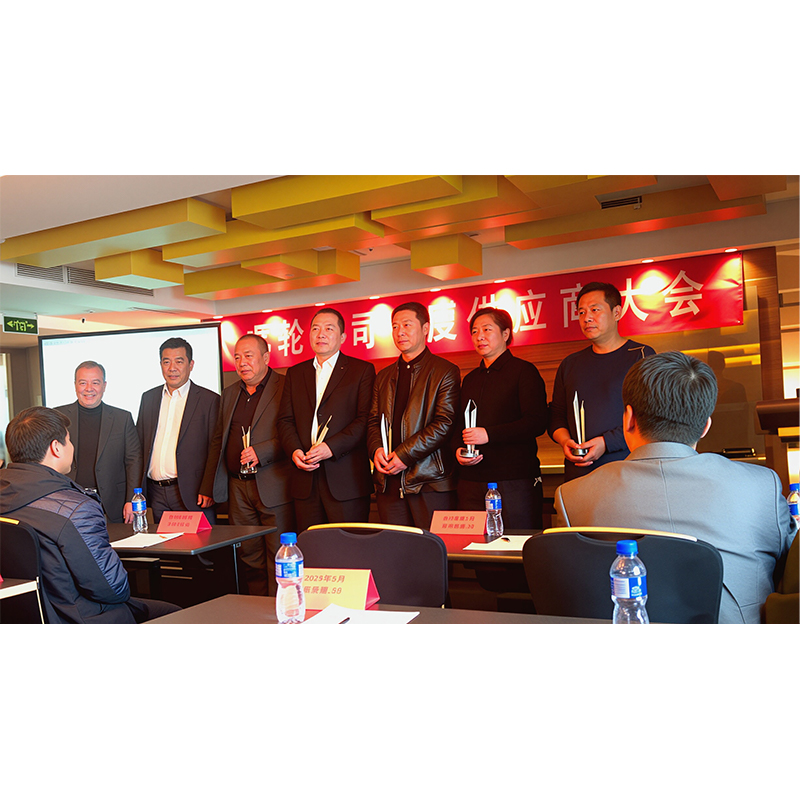
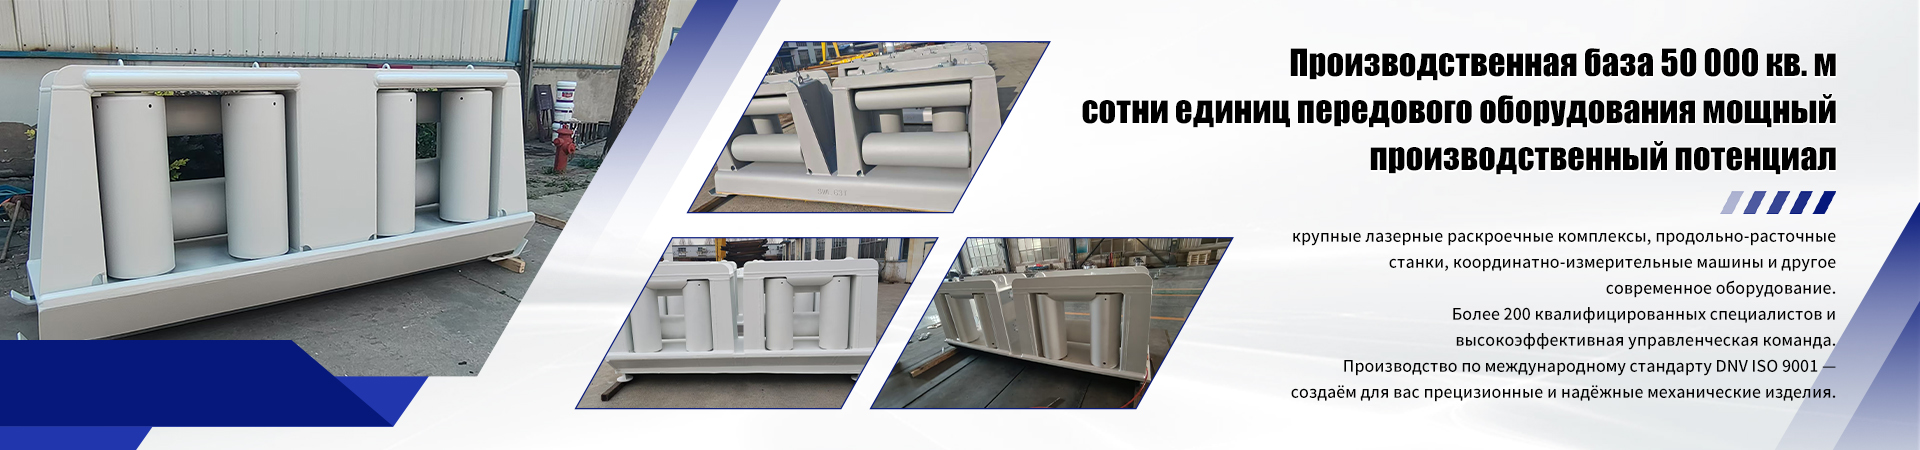
Теоретические знания о материалах должны подкрепляться возможностями производителя их качественно обработать. Как пример предприятия, успешно интегрирующего высокие стандарты качества в производство сложных узлов, можно рассмотреть ООО «Тяньцзинь Баохунюань Машиностроение». Эта российско-китайская компания, работающая на рынке с 1994 года, специализируется именно на проектировании и изготовлении высокоточных металлических компонентов для судостроения, включая элементы якорных устройств.
Опыт «Баохунюань» демонстрирует, насколько важен полный производственный цикл. Предприятие располагает собственной базой площадью более 50 000 кв. м, включающей восемь специализированных цехов: от заготовительного и термообработки до точной механической обработки на станках с ЧПУ и поверхностной обработки. Наличие такого парка оборудования, включая лазерные раскроечные комплексы для толстолистовой стали, координатно-пробивные прессы и шлифовальные станки для глубоких отверстий, позволяет контролировать каждый этап создания детали.
Особое внимание в компании уделяется контролю качества, что критично для таких ответственных изделий, как судовые клюзы и стопоры. Лаборатория предприятия оснащена оптико-эмиссионными спектрометрами для точного анализа химического состава сплавов, оборудованием для испытаний на растяжение и ударную вязкость, а также дефектоскопами. Сертификат DNV ISO 9001, полученный компанией еще в 2005 году, подтверждает соответствие международным стандартам менеджмента качества. Подобный подход, сочетающий современное оборудование, квалифицированный персонал (более 200 специалистов) и строгий контроль на всех этапах — от литья до финальной сборки, — является тем эталоном, на который стоит ориентироваться при выборе поставщика судового оборудования.
Практические рекомендации по обслуживанию и продлению срока службы
Даже самый дорогой материал из нержавеющей стали или высокопрочного сплава не прослужит долго без правильного обслуживания. Инженеры часто забывают, что судовой клюз и стопор якорной цепи требуют регулярного внимания. Вот несколько проверенных практик, которые помогут увеличить межремонтный интервал:
- Регулярная смазка трущихся поверхностей. Для стопоров цепи, где металл контактирует с металлом, используйте консистентные смазки с противозадирными присадками (EP-присадки). Смазку следует обновлять каждый раз после подъема якоря, смывая старую грязь и песок. Сухое трение увеличивает износ в 10–15 раз.
- Контроль состояния защитных покрытий. Осматривайте лакокрасочное покрытие клюза каждые 3 месяца. Любая царапина до металла в морской воде станет очагом глубокой питтинговой коррозии. Используйте цинкосодержащие грунты для локального ремонта повреждений.
- Замена sacrificial anodes (протекторов). Если клюз выполнен из стали, а цепь из другого сплава, установка магниевых или цинковых протекторов в непосредственной близости от узла поможет снизить скорость электрохимической коррозии. Меняйте их по мере растворения, обычно раз в 1–2 года.
- Проверка геометрии посадочных мест. Раз в год измеряйте износ внутренних поверхностей клюза и губок стопора. Если износ превышает 10% от первоначальной толщины стенки, деталь подлежит замене. Эксплуатация изношенных стопоров может привести к соскальзыванию цепи и потере якоря.
Важно отметить: никогда не пытайтесь наваривать изношенные поверхности стопоров цепи обычной электродной сваркой без предварительного подогрева и последующей термообработки. Это приводит к возникновению зон термического влияния с высокой хрупкостью, которые трескаются при первой же серьезной нагрузке. Ремонт должен выполняться строго по технологической карте, утвержденной производителем материала.
Часто задаваемые вопросы
Какой материал лучше выбрать для судна, работающего в Арктике?
Для арктических условий категорически не рекомендуется использовать обычный серый чугун и низкоуглеродистые стали без специальной обработки. Оптимальный выбор — легированная литая сталь с низким содержанием фосфора и серы, прошедшая нормализацию или закалку с отпуском для обеспечения ударной вязкости при температурах ниже -40°C. Материал должен иметь сертификат класса низкотемпературной стойкости (например, Grade E или F по стандартам классификационных обществ). Алюминиевые бронзы также могут использоваться, но их прочность на разрыв ниже, поэтому требуется увеличение габаритов деталей.
Можно ли использовать нержавеющую сталь для всей конструкции клюза?
Технически это возможно, но экономически нецелесообразно для большинства судов. Нержавеющая сталь (например, AISI 316) обладает отличной коррозионной стойкостью, но она значительно дороже обычной стали и сложнее в литье из-за высокой температуры плавления и склонности к образованию горячих трещин. Кроме того, нержавеющая сталь имеет более низкую теплопроводность, что может создавать проблемы при сварке с корпусом судна (если корпус из обычной стали), вызывая сильную деформацию. Разумный компромисс — изготовление корпуса клюза из обычной стали с качественным покрытием, а контактных втулок — из нержавеющей стали или бронзы.
Как часто нужно менять стопор якорной цепи?
Четкого регламента “по времени” не существует, так как износ зависит от интенсивности использования и типа дна. Ориентируйтесь на визуальный осмотр и замеры. Если глубина выработки на контактных поверхностях превышает 10–15% от проектной толщины, или если обнаружены микротрещины (выявляемые магнитопорошковым контролем), стопор подлежит немедленной замене. В среднем, для торгового флота срок службы качественного стального стопора составляет 5–7 лет, но в условиях абразивного песка этот срок может сократиться до 2–3 лет.
Заключение: стратегический подход к закупкам
Подводя итог, можно утверждать, что выбор материала для судового клюза и стопора якорной цепи требует баланса между первоначальной стоимостью, эксплуатационными расходами и требованиями безопасности. Литая сталь остается золотым стандартом для большинства применений благодаря прочности и доступности, но требует строгого контроля качества покрытий. Ковкий чугун предлагает экономию для менее нагруженных узлов, а цветные сплавы незаменимы в специфических условиях коррозии или взрывоопасности.
Не рассматривайте эти компоненты как расходный материал. Ошибка в выборе материала или пренебрежение входным контролем качества может стоить вам потери якоря, повреждения корпуса или, что хуже, травмы персонала. Доверяйте поставщикам, которые предоставляют полные пакеты документов, включая химический анализ, результаты механических испытаний и сертификаты классификационных обществ. Инвестиция в качественные материалы и правильную спецификацию окупается снижением простоев судна и увеличением межремонтных интервалов.
Если вы планируете модернизацию якорного устройства или закупку комплектующих для нового проекта, важно получить консультацию экспертов, которые понимают нюансы литейного производства и морских стандартов. Получить техническую консультацию по подбору материалов для судового оборудования можно, связавшись с нашими специалистами. Мы поможем подобрать оптимальное решение, соответствующее классу вашего судна и бюджету проекта.
Свяжитесь с нами сегодня